Co to jest wtryskarka bakelitowa
Wtryskarka bakelitowa to rodzaj wtryskarki zaprojektowanej specjalnie do formowania wtryskowego bakelitu, rodzaju termoutwardzalnego tworzywa sztucznego. Bakelit to mocny i trwały materiał znany ze swoich właściwości elektroizolacyjnych, często wykorzystywany do produkcji elementów elektrycznych, izolatorów i innych produktów wymagających dobrej izolacji elektrycznej.
Zalety wtryskarki bakelitowej
Niski poziom hałasu i wibracji
Wtryskarka bakelitowa to profesjonalna wtryskarka termoutwardzalnych tworzyw sztucznych, wykorzystująca zaawansowany system sterowania silnikiem serwo, zapewniająca dokładną kontrolę ciśnienia i przepływu, zapewniającą stabilność wielkości produktu i gładkość powierzchni. Wtryskarka bakelitowa charakteryzuje się również niskim poziomem hałasu, niskimi wibracjami, niską awaryjnością i innymi zaletami, które mogą skutecznie przedłużyć żywotność maszyny i obniżyć koszty konserwacji.
Oszczędność energii i oszczędność energii
Wtryskarka bakelitowa charakteryzuje się nie tylko doskonałą wydajnością, ale także-oszczędnością energii i{1}}oszczędnością energii. W porównaniu z tradycyjnymi wtryskarkami hydraulicznymi, wtryskarka bakelitowa Haijiang może zaoszczędzić ponad 30% energii elektrycznej, redukując jednocześnie wzrost temperatury oleju i zanieczyszczenie oleju, zmniejszając w ten sposób zużycie wody chłodzącej i zanieczyszczenie środowiska.
Odporność na ciepło
Bakelit jest znany ze swojej wysokiej odporności na ciepło. Wytrzymuje ciągłe użytkowanie w podwyższonych temperaturach bez odkształcania się i mięknięcia, co czyni go idealnym materiałem na izolatory elektryczne, uchwyty naczyń kuchennych i inne zastosowania, w których powszechne jest narażenie na działanie ciepła.
Izolacja elektryczna
Ze względu na doskonałe właściwości elektroizolacyjne bakelit jest często używany do produkcji elementów elektrycznych, takich jak gniazdka, przełączniki i izolatory.

Maszyna do formowania wtryskowego z pojedynczym suwakiem
Pionowe mocowanie formy, konstrukcja pionowego mechanizmu wtryskowego, odpowiednia do formowania wyrobów z tworzyw sztucznych z częściami inkrustowanymi

Wtryskarka z podwójnym suwakiem
Wielosegmentowa-kontrola ciśnienia i prędkości wtrysku i mocowania formy, którą można ustawić zgodnie z wymaganiami produktu, łatwo dostosować i zapewnić precyzję produktu.

Obszar blokowania formy bez kolumny maszyny jest całkowicie otwarty z trzech stron, co jest wygodniejsze przy pobieraniu i umieszczaniu inkrustowanych części i gotowych produktów.

Stół obrotowy z podwójną-pozycją (lub potrójną-pozycją), płynny obrót, dokładne pozycjonowanie, może poprawić wydajność produkcji nawet o 30%-50%.

Dwukolorowa wtryskarka rotacyjna
Można wybrać różne kombinacje jednostek wtryskowych w zależności od wymagań dotyczących masy wtrysku produktu, aby poprawić wydajność produkcji i zmniejszyć straty energii.
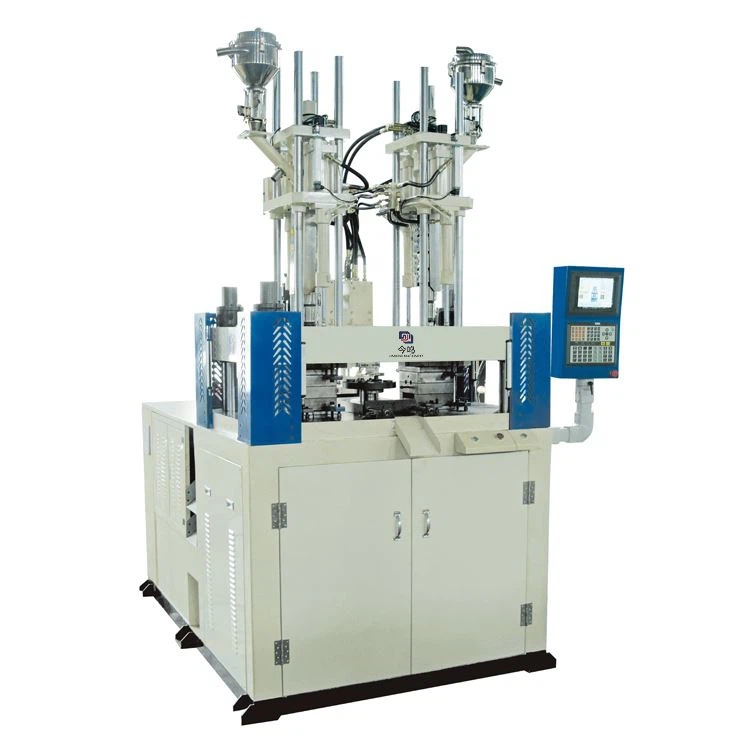
Każda para form na stanowisku wtryskowym posiada specjalny cylinder dociskowy zapewniający siłę zwarcia. Odpowiadając właściwościom prasy prostej, przedłuża żywotność form.

Podwójne cylindry hydrauliczne są wyważone na obu końcach, aby płynnie popychać materiał. Port karmienia jest bardzo duży, co jest wygodne do karmienia pracowników, co odzwierciedla humanizowany projekt

Energooszczędna wtryskarka serwo
Wysoce zoptymalizowana konstrukcja mocowania, poprzez dalszą optymalizację całej konstrukcji, układu hydraulicznego i układu sterowania, w celu poprawy powtarzalności dokładności mocowania

Maszyna do formowania wtryskowego ciekłego silikonu
Konstrukcja z podwójną płytą przesuwną lub dyskiem, łatwa do podnoszenia i odkładania części, poprawia bezpieczeństwo i jednocześnie zwiększa produktywność o 30% -50%.
Dlaczego warto wybrać nas
Zaawansowany sprzęt
Podejmujemy rygorystyczne środki, aby mieć pewność, że korzystamy ze sprzętu najwyższej jakości w branży oraz że nasz sprzęt jest regularnie i skrupulatnie konserwowany.
Konkurencyjne ceny
Oferujemy nasze produkty w konkurencyjnych cenach, dzięki czemu są one przystępne dla naszych klientów. Wierzymy, że produkty-wysokiej jakości nie powinny być drogie, dlatego staramy się, aby nasze produkty były dostępne dla wszystkich.
Bogate doświadczenie
Ma długoletnią-reputację w branży, co wyróżnia ją na tle konkurencji. Dzięki wieloletniemu doświadczeniu rozwinęli umiejętności niezbędne do zaspokojenia potrzeb swoich klientów.
Produkty wysokiej jakości
Zawsze na pierwszym miejscu stawiamy potrzeby i oczekiwania klientów, udoskonalamy je, ciągłe doskonalenie, szukamy każdej okazji, aby działać lepiej, aby zapewnić klientom ich oczekiwania dotyczące produktów wysokiej jakości, aby zapewnić klientom najbardziej satysfakcjonującą obsługę w dowolnym momencie.
Najnowocześniejsza-technologia--
Wykorzystujemy najnowocześniejsze technologie i narzędzia, aby świadczyć usługi na najwyższym poziomie. Nasz zespół jest dobrze-zaznajomiony z postępem technologicznym i wykorzystuje je, aby zapewnić najlepsze wyniki.
Zadowolenie klienta
Świadczenie-usług posprzedażowych może zwiększyć zadowolenie klientów, zapewniając zaspokojenie ich potrzeb nawet po zakupie. Może to prowadzić do zwiększenia lojalności klientów i pozytywnych-pocztowych-rekomendacji.
Surowcami do produkcji bakelitu są głównie fenole i aldehydy, przy czym powszechnie stosuje się fenol i formaldehyd. Otrzymuje się je w wyniku polikondensacji w ramach katalizy kwasów, zasad i innych katalizatorów. Produkcja przemysłowa obejmuje głównie proces suchy i proces mokry.
Fenol i aldehyd mogą wytwarzać dwa rodzaje PF pod wpływem różnych katalizatorów: jeden to termoplastyczny PF, a drugi to termoutwardzalny PF. Ten pierwszy można utwardzić w strukturze korpusu jedynie poprzez dodanie utwardzacza i ogrzewanie, podczas gdy ten drugi może stać się strukturą korpusu pod warunkiem ogrzewania bez utwardzacza.
Niezależnie od tego, czy jest to termoplastyczny pf, czy termoutwardzalny PF, można zastosować tylko sieć wymiany utworzoną przez utwardzanie. Proces utwardzania jest kontynuacją reakcji polikondensacji w masie i utworzeniem końcowego produktu masowego. Proces ten różni się od topienia i utwardzania zwykłych tworzyw termoplastycznych. Jest to proces nieodwracalny, obejmujący zarówno procesy fizyczne, jak i chemiczne.
PF można formować wtryskowo metodą podobną do tworzywa termoplastycznego. Pf stosowany do formowania wtryskowego wymaga dobrej płynności, formowania pod niskim ciśnieniem wtrysku, wysokiej sztywności termicznej i dużej szybkości utwardzania, dobrego połysku na powierzchni części z tworzyw sztucznych, wygodnego wyjmowania z formy i braku zanieczyszczeń formy. Formowanie wtryskowe ma jednak również swoje wady. Przykładowo stop jest ograniczony rodzajem wypełniacza, nie nadaje się do formowania części z tworzyw sztucznych z większą liczbą wkładek, a duża liczba bramek i kanałów przepływowych po utwardzeniu nie nadaje się do recyklingu i można je jedynie wyrzucić.
Termoplastyczny PF można wytwarzać na zwykłej wtryskarce, ale warunki procesu muszą być ściśle kontrolowane. Termoutwardzalny pf musi być produkowany przez specjalną wtryskarkę PF (beczka i śruba różnią się od zwykłej wtryskarki), a forma musi również mieć specjalną konstrukcję!
Jak wybrać wtryskarkę: czynniki do rozważenia
Zdefiniuj potrzeby swojego projektu
Rozpoczęcie procesu selekcji wymaga dokładnego zrozumienia specyfiki Twojego projektu. Obejmuje to dokładne wymiary, skład materiału, wagę i oczekiwaną wielkość produkcji części, które zamierzasz wyprodukować.
Wybierz odpowiedni typ maszyny
Na rynku dostępne są różne typy wtryskarek, w tym modele hydrauliczne, elektryczne i hybrydowe, z których każdy ma swoje unikalne zalety. Maszyny elektryczne słyną ze swojej precyzji i efektywności energetycznej, co czyni je idealnymi do zastosowań wymagających najdrobniejszych szczegółów. Natomiast maszyny hydrauliczne ze względu na swoją wytrzymałość lepiej nadają się do większych i bardziej obciążających zadań. Modele hybrydowe łączą w sobie to, co najlepsze z obu, oferując elastyczność w przypadku różnych projektów.
Określ niezbędny tonaż zacisku
Siła zwarcia jest kluczowym czynnikiem wpływającym na jakość formowanych części. Istotne jest obliczenie tonażu potrzebnego do odpowiedniego podparcia formy podczas procesu wtrysku. Dzięki temu forma pozostaje bezpiecznie zamknięta, zapobiegając wyciekom materiału i zapewniając produkcję-wysokiej jakości części.
Dopasuj jednostkę wtryskową do specyfikacji projektu
Obejmuje to dostosowanie możliwości urządzenia, takich jak wielkość wtrysku, stopień plastyfikacji i ciśnienie wtrysku, do wymagań części dotyczących rozmiaru, materiału i standardów jakości. Zapewnienie idealnego dopasowania ma kluczowe znaczenie dla optymalnego przetwarzania materiałów i osiągnięcia pożądanych wyników w operacjach.
Sprawdź kompatybilność formy
Przed sfinalizowaniem zakupu maszyny bardzo ważne jest, aby upewnić się, że wybrana maszyna jest zgodna ze specyfikacjami Twojej formy, w tym rozstawem-ściągów, rozmiarem płyty dociskowej i wysokością formy. Ta kontrola kompatybilności jest konieczna, aby uniknąć problemów z instalacją formy i zagwarantować płynne działanie.
Priorytetowo traktuj efektywność energetyczną
Maszyny efektywnie wykorzystujące energię mogą znacznie obniżyć koszty operacyjne. Ocena i porównanie profili zużycia energii przez potencjalne maszyny pomaga w określeniu najbardziej-efektywnej energetycznie opcji.
Szukaj precyzji i funkcji kontroli
Zaawansowane funkcje sterowania, które pozwalają na precyzyjną zmianę prędkości wtrysku, ciśnienia i temperatury, są niezbędne do wytwarzania części o najwyższej-jakości. Maszyny wyposażone w te elementy sterujące mogą dostosować się do specyficznych potrzeb każdego projektu, umożliwiając produkcję części o wąskich tolerancjach i doskonałym wykończeniu.
Zapewnij niezawodne-wsparcie posprzedażowe
Nie można przecenić wartości solidnego-posprzedażowego wsparcia i usług serwisowych. Niezawodne wsparcie techniczne i terminowa konserwacja mogą drastycznie skrócić przestoje i wydłużyć żywotność wtryskarki.
Przeprowadź analizę kosztów-korzyści
Oprócz początkowej ceny zakupu istotne jest zrozumienie całkowitego kosztu posiadania. Obejmuje to uwzględnienie bieżących wydatków na konserwację, kosztów energii i potencjalnych przestojów w produkcji. Dokładna analiza kosztów-korzyści zapewnia jaśniejszy obraz długoterminowych-implikacji finansowych maszyny, co pozwala na podjęcie bardziej świadomej decyzji o zakupie.
Jakie jest zastosowanie pionowej wtryskarki bakelitowej
Uchwyty do garnków stosowane na co dzień są wytwarzane metodą wtrysku tworzyw sztucznych przy użyciu pionowej wtryskarki jednosufitowej-bakelite. Jego charakterystykę wyjaśniono poniżej:
1. Pojedyncza-pionowa beczka termoutwardzalna z bakelitu, formowana wtryskowo pionowo, podgrzewana za pomocą maszyny do pomiaru temperatury oleju, odpowiednia do przetwarzania różnych termoutwardzalnych tworzyw sztucznych (bakelit).
2. Maszyna ta jest wyposażona w pojedynczą-płytę przesuwną formy, a dolna forma jest osadzona na zewnątrz, aby poprawić bezpieczeństwo operacyjne i wydajność (wyrzucanie gotowego produktu odbywa się na zewnątrz, a dolna forma ma niezależny wyrzutnik). Pionowe zamykanie formy, wtrysk pionowy, Nadaje się do formowania wtryskowego.
3. Szybkie zamykanie formy, bezpieczne blokowanie formy-pod niskim ciśnieniem, nieprawidłowe automatyczne otwieranie formy i wyjątkowa konstrukcja bezpieczeństwa.
4. Funkcja zabezpieczająca przed niskim-napięciem: unikalnie zaprojektowana technologia zamykania formy z zerową-ciśnieniową-prędkością chroni bezpieczeństwo osobiste. Jeśli obcy przedmiot zablokuje górną i dolną formę, forma nie zostanie zablokowana na siłę, a otwór formy zostanie automatycznie chroniony.
5. Automatyczne wyświetlanie błędów i wykrywanie regulacji są łatwe i łatwe.
6. Sterowanie elektroniczne i ciśnienie hydrauliczne wykorzystują importowane części, które są ciche, precyzyjne, szybkie i trwałe.
7. Wielostopniowa-kontrola temperatury, wielostopniowe-ciśnienie wtrysku, szybkość wtrysku i przeciwciśnienie można regulować krok po kroku, co jest odpowiednie w przypadku precyzyjnego formowania części z tworzyw sztucznych.
8. Wyposażony w hydrauliczne urządzenie wyrzucające gotowy produkt.
9. Baza strzelecka jest automatycznie podnoszona i opuszczana oraz posiada automatyczne urządzenie do czyszczenia materiału w celu wymiany form i surowców.
10. Pionowa wtryskarka jednosuwakowa-bakelitowa może być używana do produkcji różnych produktów termoutwardzalnych (bakelitowych): bakelitu, zastawy stołowej, kółek ręcznych, uchwytów, kulek uchwytów, otwieraczy do butelek, pokrywek uchwytów, uchwytów, uchwytów bakelitowych, noży, uchwytów, bakelitu, uchwytów garnków, uszu garnków, uchwytów noży, gałek bakelitowych, przełączników, akcesoriów do piekarników, listew zaciskowych, przycisków terminali, akcesoriów do liczników, obudów liczników i innych produktów bakelitowych.
Przegląd kluczowych komponentów
Złożoność i precyzję wtryskarek można przypisać jej kluczowym elementom. Zrozumienie kluczowych części - jednostki wtryskowej, jednostki zamykającej, układu hydraulicznego i układu sterowania - ma kluczowe znaczenie dla opanowania obsługi i konserwacji maszyny.
Jednostka wtryskowa
Jednostka wtryskowa to miejsce, w którym tworzywo sztuczne topi się, a następnie wtryskuje do formy. Składa się z takich elementów, jak lej zasypowy, do którego wprowadzany jest granulat tworzywa sztucznego, ślimak lub tłok, który popycha stopione tworzywo sztuczne oraz elementy grzejne, które topią tworzywo sztuczne.
Jednostka zaciskająca
Zespół zaciskowy przytrzymuje i zamyka formę podczas procesu wtrysku oraz otwiera ją w celu wyrzucenia, gdy część ostygnie i stwardnieje. Urządzenie to zapewnia dokładne wyrównanie i stały nacisk, co zapewnia wysoką-jakość formowania.
Układ hydrauliczny
W hydraulicznej wtryskarce układ hydrauliczny zapewnia moc potrzebną do obsługi maszyny. Napędza jednostki wtryskowe i zamykające oraz pomaga utrzymać stałe ciśnienie podczas procesu.
System Kontroli
Układ sterowania jest mózgiem maszyny. Reguluje wszystkie funkcje maszyny, od ustawień temperatury i ciśnienia po synchronizację cykli wtrysku i zaciskania. Nowoczesne maszyny często posiadają zaawansowane systemy sterowania, które umożliwiają precyzyjne sterowanie i diagnostykę.
Proces formowania wtryskowego bakelitu
Warunki plastyfikacji: przeciwciśnienie, prędkość ślimaka, temperatura materiału. Proces formowania wtryskowego, ponieważ procesowi utwardzania bakelitu towarzyszy wydzielanie pary wodnej i gazów chemicznych, należy otworzyć rowki wylotowe formy lub nawet zwiększyć proces wylotowy podczas otwierania formy. Proszek bakelitu nie musi i nie może być suszony przed-formowaniem wstępnym. Ponieważ proszek bakelitu zawiera 40% wypełniacza, opór wtrysku jest bardzo wysoki, dlatego należy zastosować większe ciśnienie wtrysku. Proszek bakelitu we wstępnie podgrzanych beczkach, aby uzyskać najniższą lepkość w stanie stopionym
Duże przeciwciśnienie może sprawić, że stop będzie w pełni uplastyczniony, równomiernie uplastyczniony, ale łatwy do wytworzenia stopu, ponieważ temperatura jest zbyt wysoka i wczesna utrata płynności podczas utwardzania, nie może być wtryskiwana; przeciwciśnienie jest małe, stop nie jest w pełni uplastyczniony, słaba płynność stopu, nie może wypełnić kształtu. Należy na podstawie rzeczywistego stanu surowca i stanu zużycia cylindra ślimaka ustawić odpowiednie przeciwciśnienie.
Im większa prędkość ślimaka, tym krótszy czas plastyfikacji, stop nie może zostać całkowicie uplastyczniony; im mniejsza prędkość ślimaka, tym większe tarcie podczas plastyfikacji, co powoduje zbyt wysoką temperaturę stopu i wcześniejsze utwardzanie, wytwarzanie gazu, wpływając na wypełnienie, powoduje również korozję cylindra ślimaka, zwiększone zużycie.
Temperatura materiału jest zbyt wysoka, stopiony materiał w ścinaniu ślimaka szybko twardnieje, przez co zużycie cylindra ślimaka wzmaga się, nie można wstrzyknąć więcej, blokując dyszę wtryskową; temperatura materiału jest zbyt niska, stop nie jest w pełni uplastyczniony, powolny wtrysk, nie może wypełnić wnęki, widoczne są ślady stopienia. Ogólnie rzecz biorąc, temperatura materiału powinna być kontrolowana w zakresie 70 ~ 90 stopni, na przykład temperatura materiału surowców PF-161J powinna wynosić 72 ~ 78 stopni.
Jak konserwujemy wtryskarkę
Aby utrzymać wtryskarkę, kluczowe kroki to:
Konserwacja zapobiegawcza:Regularnie sprawdzaj i czyść elementy maszyny, w tym cylinder, ślimak, dyszę i formę. Pomaga to zapobiegać gromadzeniu się osadu i zapewnia płynną pracę.
Smarowanie:Nałóż odpowiednie smary na części ruchome, takie jak mechanizm zaciskowy, zespół wtryskowy i układ wyrzutnika, zgodnie z zaleceniami producenta. Zmniejsza to zużycie.
Kontrola temperatury:Monitoruj i utrzymuj odpowiednie ustawienia temperatury beczki, formy i innych stref grzewczych. Stałe temperatury mają kluczowe znaczenie dla jakości produktu.
Konserwacja formy:Oczyść i sprawdź formę po każdym cyklu produkcyjnym. W razie potrzeby wymień zużyte lub uszkodzone elementy formy, aby zapewnić stałą jakość części.
Konserwacja układu hydraulicznego:Regularnie sprawdzaj poziom i stan płynu hydraulicznego. Wymień płyn zgodnie z harmonogramem producenta, aby zapobiec zanieczyszczeniu i zmaksymalizować wydajność systemu.
Kontrole układu elektrycznego:Sprawdź połączenia elektryczne, okablowanie i elementy sterujące, aby zidentyfikować i rozwiązać wszelkie problemy, które mogą prowadzić do przestoju maszyny.
Rozwiązywanie problemów i przechowywanie danych-Przechowywanie:Prowadź szczegółowe zapisy dotyczące wydajności maszyny, czynności konserwacyjnych i wszelkich napotkanych problemów. Pomaga to zidentyfikować trendy i pomóc w planowaniu przyszłej konserwacji.
Szkolenie operatora:Upewnij się, że operatorzy maszyn są dobrze-przeszkoleni w zakresie prawidłowej obsługi, protokołów bezpieczeństwa i procedur konserwacji, aby zminimalizować ryzyko błędów lub wypadków.
Przestrzeganie tych najlepszych praktyk pomaga zmaksymalizować produktywność, jakość części i żywotność wtryskarki.
Firma Yuyao Jinming Machinery Co., Ltd. została założona w 2010 roku i oferuje produkty dla szerokiego zakresu rynków. Firma koncentruje się na wtryskarkach pionowych, wtryskarkach gumy oraz bakelicie, BMC i innych-precyzyjnych badaniach, rozwoju i produkcji sprzętu do formowania wtryskowego, wprowadzaniu zaawansowanych technologii w Europie, Japonii, a jakość jest kluczem do przetrwania przedsiębiorstwa jako koncepcja rozwoju przedsiębiorstwa, ciągłego doskonalenia i innowacji, produkując serię wysokiej-jakości i-precyzyjnych wtryskarek pionowych, produkty firmy są sprzedawane na całym świecie, mają doskonałą jakość i doskonałe obsługa posprzedażna-Nasze produkty są sprzedawane na całym świecie, a nasza doskonała jakość i doskonała-obsługa posprzedażna cieszą się dobrym przyjęciem przez klientów na całym świecie.
Często zadawane pytania
Popularne Tagi: wtryskarka bakelitowa, Chiny producenci, dostawcy, fabryka wtryskarek bakelitowych, Maszyna do drukowania wtrysku, płyn wtrysku, Nowa cena maszyny do formowania wtrysku, Maszyna formowania wtrysku tłokowego, cena wtryskarki do tworzyw sztucznych, Silikonowa maszyna do formowania wtrysku
| OPIS | JEDNOSTKA | JM/JK-300S/SS/S2S/SLS/SRS | JM/JK-450S/SS/S2S/SLS/SRS | JM/JK-550S/SS/S2S/SLS/SRS | JM/JK-850S/SS/S2S/SLS/SRS | JM/JK-1000S/SS/S2S/SLS/SRS | JM/JK-1200S/SS/S2S/SLS/SRS | JM/JK-1600S/SS/S2S/SLS/SRS | JM/JK-2100S/SS/S2S/SLS/SRS | |
| JEDNOSTKA WTRYSKU | Średnica śruby | mm | 28 | 32 | 35 | 40 | 45 | 50 | 55 | 60 |
| Ciśnienie wtrysku | kg/cm² | 1447 | 1280 | 1388 | 1486 | 1493 | 1552 | 1533 | 1469 | |
| Teoretyczna objętość wtrysku | cm³ | 68 | 134 | 153 | 225 | 285 | 392 | 570 | 735 | |
| Maks. Masa strzału (BMC1.8) | g/oz | 95/3.3 | 187/6.6 | 214/7.5 | 315/11.1 | 399/14 | 548/19.3 | 798/28.1 | 1029/36.2 | |
| Szybkość wtrysku | cm³/sek | 51 | 97 | 103 | 127 | 189 | 240 | 297 | 326 | |
| Skok śruby | mm | 110 | 140 | 160 | 180 | 180 | 200 | 240 | 300 | |
| Prędkość obrotowa śruby | obr./min | 0-200 | 0-200 | 0-180 | 0-220 | 0-275 | 0-370 | 0-235 | 0-220 | |
| JEDNOSTKA ZACISKOWA | Siła zaciskania | tona | 30 | 40 | 55 | 85 | 100 | 120 | 160 | 210 |
| Min. Wysokość formy | mm | 120 | 200 | 220 | 250 | 280 | 300 | 300 | 300 | |
| Skok otwarcia | mm | 180 | 200 | 200 | 250 | 280 | 300 | 300 | 400 | |
| Maks. Odległość otwarcia | mm | 300 | 400 | 420 | 500 | 560 | 600 | 600 | 700 | |
| Odległość między drążkiem | mm | 355x205 | 400x250 | 500x340 | 560x340 | 580x420 | 610x510 | 750x580 | 860x530 | |
| Rozmiar płyty | mm | 520x370 | 580x430 | 720x560 | 795x575 | 830x670 | 830x740 | 1000x810 | 1130x800 | |
| Rozmiar płyty przesuwnej | mm | S:350x350 | S:420x396 | S:500x495 | S:500x545 | S:580x570 | S:750x600 | S:810x740 | S:800x840 | |
| 2S:700x350 | 2S:840x396 | 2S:1000x495 | 2S:1020x545 | 2S:1160x570 | 2S:1500x600 | 2S:1620x740 | 2S:1600x840 | |||
| LS:350x350 | LS:420x420 | LS:495x495 | LS:545x545 | LS:570x570 | LS:600x600 | LS:740x740 | LS:840x840 | |||
| Wysokość środka dyszy | mm | 100±50 | 100±50 | 120±50 | 120±50 | 120±50 | 120±50 | 120±50 | 160±50 | |
| Odległość od środka dyszy | mm | 75 | 75 | 100 | 100 | 125 | 125 | 125 | 180 | |
| Średnica stołu obrotowego | mm | 680 | 800 | 900 | 1000 | 1000 | 1200 | 1400 | 1500 | |
| Skok wyrzutnika | mm | 35 | 35 | 45 | 55 | 65 | 75 | 150 | 150 | |
| Siła wyrzutnika | tona | 1.2 | 2.3 | 2.3 | 4 | 5.4 | 5.4 | 11 | 11 | |
| INNI | Maks. Ciśnienie hydrauliczne | kg/cm² | 140 | 140 | 140 | 140 | 140 | 140 | 140 | 140 |
| Pojemność zbiornika oleju | L | 150 | 180 | 230 | 280 | 350 | 400 | 500 | 600 | |
| Moc silnika pompy | kW | 4 | 5.5 | 7.5 | 11 | 15 | 15 | 18.5 | 22 | |
| Moc grzewcza beczki | kW | 3.5 | 4.2 | 5.4 | 5.4 | 6.3 | 10 | 12 | 14 | |
| Masa maszyny | kg | 1000 | 1800 | 2700 | 3500 | 4000 | 7000 | 7500 | 8000 | |
| Wymiary maszyny | m | \ | \ | \ | \ | \ | \ | \ | \ | |